
连云港市宏琦电力辅机有限公司
Lianyungang Hongqi Electric Power Auxiliary Machinery Co., Ltd
全国咨询热线
13851281922
扫描关注我们
Lianyungang Hongqi Electric Power Auxiliary Machinery Co., Ltd
全国咨询热线
扫描关注我们
旋膜式除氧器产品说明书
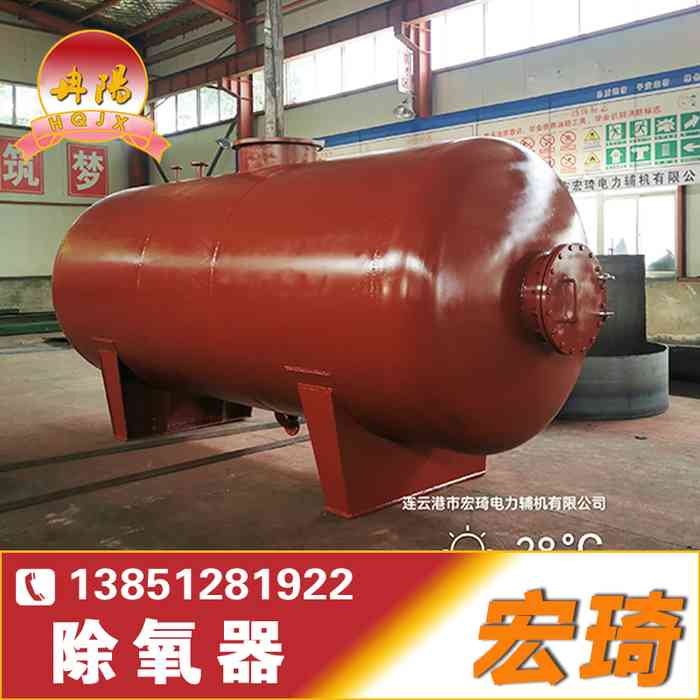
一、产品概述
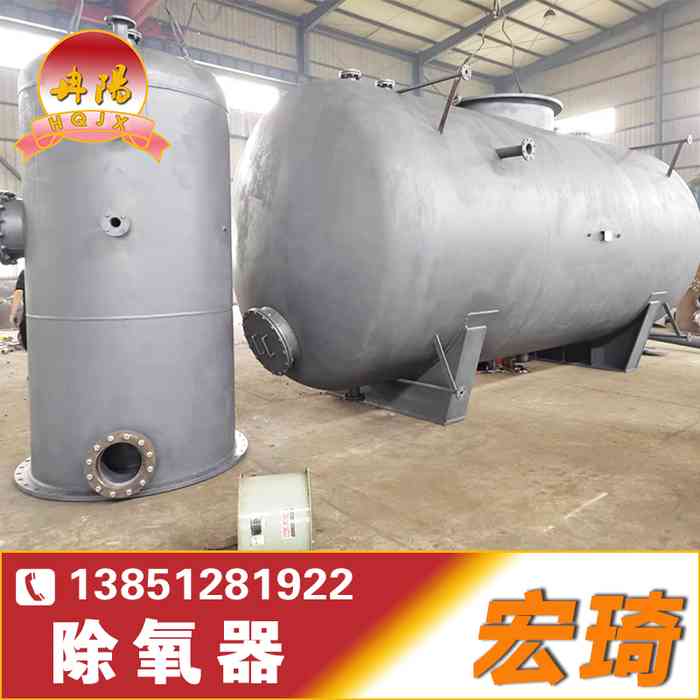
旋膜式除氧器(又称旋膜除氧器、水膜式除氧器)是一种新型热力除氧设备,利用汽轮机抽汽或其他加热蒸汽将锅炉给水加热至对应工作压力下的饱和温度,除去溶解于水中的氧气及其他不凝结气体,以防止和减轻锅炉给水管路、省煤器及其他附属设备的热力腐蚀。本设备可用于定压、滑压及负压方式运行,适用于各类电站锅炉、工业锅炉给水及热电厂补给水的除氧处理。
本产品执行 JB/T 10325《锅炉除氧器技术条件》及 GB 150《钢制压力容器》等相关标准,除氧头采用旋膜传热传质技术,结构紧凑、除氧效率高、适应负荷波动能力强。
二、工作原理
旋膜式除氧器的核心在于旋膜器组产生的射流—吸卷—旋膜—紊流传热传质过程,与喷雾填料式、淋水盘式除氧器有本质区别。
凝结水及补充水进入除氧头旋膜器组水室后,在一定压差下从旋膜管小孔斜向旋喷进入内孔,形成射流。由于内孔中充满上升的加热蒸汽,射流运动产生卷吸作用,将大量蒸汽吸入水流中,在极短行程内完成剧烈混合加热,水温迅速提升。随后,旋转水流沿膜管内孔壁继续下旋,形成翻滚的水膜裙;旋转流动使临界雷诺数显著降低,水流进入紊流状态,传热传质效率达到最优,水温趋近饱和温度,氧气开始析出。
旋膜管中心形成汽—气通道,析出的氧气及不凝结气体无法在管内滞留,随上升蒸汽从排汽管排向大气,避免了老式除氧器中氧气因比重大而重新溶入下行水流的弊端。
经旋膜段粗除氧后,水经淋水篦子二次分配为均匀淋雨状,下落至液汽网填料层,与二次上升蒸汽逆流充分接触,完成深度除氧后汇入下部水箱。旋膜段可除去给水中含氧量的 90%~95%,液汽网段负责最终深度除氧。
三、结构组成
旋膜式除氧器由除氧头(除氧塔) 与除氧水箱两大部件组成,另配安全阀、水位计、压力表、温度表、水封筒等常规附件。
3.1 除氧头
除氧头是除氧过程的核心部件,主要构成如下:
|
部件 |
材质/结构 |
功能 |
|
外壳 |
筒身 + 冲压椭圆形封头焊接 |
承压壳体,中低压型设法兰连接,高压型设检修人孔 |
|
旋膜器组 |
水室、汽室、起膜管(不锈钢)、凝结水接管、补充水接管、一次进汽接管 |
|
|
淋水篦子 |
数层交错角形钢制件,不锈钢结构,通流面积≥总截面 50% |
对旋膜段出水进行二次减流分配,呈淋雨状均匀下落,保护下部填料层 |
|
液汽网(蓄热填料) |
间隔扁钢带 + 圆筒体,内装特制不锈钢扁丝网 |
深度除氧段,水与二次蒸汽充分逆流接触,加热至饱和温度,保证最终含氧量达标 |
|
蒸汽分配盘 |
规则均分型结构 |
主加热蒸汽入口,保证蒸汽沿截面均匀分布,无节流工况下上升加热 |
|
汽水分离器 |
不锈钢填料内网 + 通气型外壳 |
将排汽中夹带的水滴分离回流,实现排汽不带水 |
3.2 除氧水箱
水箱由筒身与椭圆形封头焊接而成,内部设加强圈,一端固定、另一端设膨胀滚体装置以适应热胀冷缩。水箱上配置检修人孔、安全阀接管口、排水口、再沸腾管口、水封筒口、水位计接口、压力表口、温度表口及出水口等。水箱内设有再沸腾装置,用于冷态启动时预热壳体及运行中提升水温、深度除氧,兼有减小水箱振动的作用。
四、主要技术特性与性能指标
4.1 核心性能
|
指标 |
大气式(低压) |
压力式(高压) |
|
出水含氧量(保证值) |
≤ 15 μg/L |
≤ 7 μg/L |
|
实际可达水平 |
< 10 μg/L |
0~5 μg/L |
|
工作温度 |
104 ℃ |
158 ℃ 或按设计 |
|
工作压力 |
约 0.02 MPa |
0.5~0.6 MPa(视机型) |
|
负荷适应范围 |
20%~110%(额定出力) |
同左,短期可超额定 50% |
|
排汽量 |
<入口水量的 0.1% |
同左 |
以上指标中,含氧量保证值符合部颁标准,实际运行水平优于标准要求。排汽量仅为入口水量的 0.1% 以下,节能效果显著。设备可在 20%~110% 负荷范围内稳定运行,短期超负荷能力约 50%,对入口水温、水质及补水率波动的适应性较强。
4.2 设计参数与材质
|
项目 |
典型参数 |
|
设计压力 |
0.098 MPa(低压型)~ 0.8 MPa(高压型) |
|
设计温度 |
200 ℃(低压型)~ 350 ℃(高压型) |
|
壳体材质 |
Q235 |
|
内部关键件材质 |
旋膜管、通气管、蓄热填料等采用 1Cr18Ni9Ti 不锈钢 |
|
安装高度 |
≥ 8500 mm(防止给水泵汽蚀) |
材质及设计参数依据机型压力等级有所不同,具体以随机总图和技术协议为准。
五、型号与配套参数(CYD 系列参考)
旋膜式除氧器出力覆盖 10~1050 t/h,常用 CYD 系列典型参数如下(以厂家正式选型资料为准):
|
型号 |
额定出力(t/h) |
配套水箱容积(m³) |
工作温度(℃) |
工作压力(MPa) |
|
CYD-10 |
10 |
5 |
104 |
0.02 |
|
CYD-20 |
20 |
10 |
104 |
0.02 |
|
CYD-35 |
35 |
20 |
104 |
0.02 |
|
CYD-50 |
50 |
25 |
104 |
0.02 |
|
CYD-75 |
75 |
35 |
104 |
0.02 |
|
CYD-130 |
130 |
40 |
104 |
0.02 |
|
CYD-150 |
150 |
50 |
104 |
0.02 |
|
CYD-210 |
210 |
50 |
104 |
0.02 |
更大出力及高压型(工作压力 0.5 MPa 级以上)可按用户滑压参数或定压参数定制设计。订货时需明确:额定出力、配套水箱有效容积、工作压力/温度、进水温度及水质条件、加热蒸汽参数,以及附件配置要求(常规配给:安全阀、水位计、压力表、温度表、水封筒、滚体)。
六、安装与调试
6.1 安装要求
设备安装应按旋膜式除氧器系统图及本说明书进行。除氧器及水箱宜整体到货安装,基础应坚实平整,底座与基础间使用地脚螺栓固定,水箱膨胀端滚体装置应活动自如。安装高度必须≥ 8500 mm,以确保锅炉给水泵入口有足够的静压头,防止汽蚀。除氧器通常布置于锅炉房附近,上部净空不小于设备总高的 20%。除氧器与水箱焊接完成后,应按规定进行水压试验,检查各连接部位密封性。
管道连接应依次接入凝结水、化学补水、锅炉回水、加热蒸汽、给水、测氧及排氧管线;主加热蒸汽管应设旁路管道及旁路阀,排氧管线引至室外并加装手动阀。
6.2 调试要点
正式投运前,安全阀应完成整定:当设备内压力达到规定值时,安全阀自动开启,回座压力亦应符合要求,安全阀数量不少于两只。调整压力自动调整器和电子水位调节系统,使水箱水位维持在正常水位 ±100 mm 范围内,极限水位(±200 mm)报警及联锁应动作可靠。冷态启动时,宜先用再沸腾装置预热壳体约 5 分钟,再在适当汽压下送入除盐水并开启进汽阀。运行中应使给水在除氧塔内加热至接近运行压力下的饱和温度(大气式约为 104 ℃)。
七、运行操作与维护
7.1 正常操作要点
启动顺序:先开进水阀,后开加热蒸汽进汽阀;停止顺序相反。运行中根据排汽口冒汽情况调整排汽阀开度:排汽带微量蒸汽为宜,开度过小则不凝结气体排出不畅,开度过大则造成蒸汽和热量浪费。水箱水位计应定期冲洗,防止污物堵塞造成假水位。两台除氧器并列运行时,应使压力、水温、水位尽可能一致。
7.2 定期维护
停用期间应将水箱存水放净,防止内壁腐蚀。定期检查内部填料层(液汽网)的状况,出现板结、塌陷或破损时应适量更换补充。旋膜管管孔易被铁锈、水垢及杂质堵塞,应结合检修进行高压水冲洗或专用工具清理。安全阀、水位调节阀、压力调节器等附件应定期校验其动作灵活性与准确性。
八、常见故障与处理
|
故障现象 |
可能原因 |
处理措施 |
|
出水含氧量超标 |
旋膜管堵塞或结垢,水膜无法均匀形成;填料层板结失效;排汽阀开度过小;进水温度过低 |
停机清洗旋膜管及填料,调整排汽阀开度,提高进水预热温度 |
|
除氧头跑水/冒水 |
旋膜管大面积堵塞,布水不均造成局部积水漫溢;进水流量突增 |
关小进水阀,停机拆开除氧头冲洗或酸洗旋膜组件 |
|
温度达不到饱和温度 |
加热蒸汽量不足;旋膜管/喷淋头结垢堵塞;填料塌陷;蒸汽压力波动 |
检查蒸汽压力与流量,清洗旋膜管,检修或更换填料层 |
|
除氧效果波动(汽压稳定时) |
旋膜器部分喷嘴堵塞或出水孔变形 |
停机拆检旋膜器,高压水冲洗;变形喷嘴予以更换 |
|
水箱振动或排汽带水 |
再沸腾装置工况异常;汽水分离器失效;水位过高 |
调整再沸腾蒸汽量,检查汽水分离器填料,控制水箱水位在正常范围 |
九、执行标准(主要)
|
类别 |
标准编号及名称 |
|
产品技术条件 |
JB/T 10325《锅炉除氧器技术条件》 |
|
压力容器设计/制造 |
GB 150《钢制压力容器》;YB9073《钢制压力容器设计技术规定》 |
|
焊接工艺评定 |
JB/T 4708《钢制压力容器焊接工艺评定》 |
|
无损检测 |
JB/T 4730《承压设备无损检测》 |
|
安全技术 |
《压力容器安全技术监察规程》;《电站压力式除氧器安全技术规定》 |
|
水处理设备制造 |
JB/T 2932《水处理设备制造技术条件》 |
扫码关注微信
 电话
 扫码